Artykuł sponsorowany
Od czego zależy trwałość złotej powłoki na stykach i biżuterii
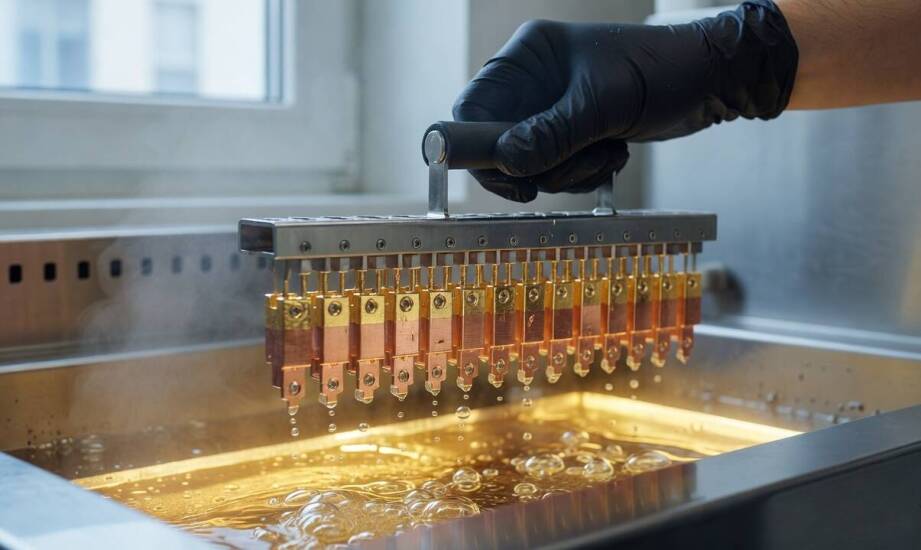
Powłoka złota na stykach elektrycznych lub elementach biżuterii może wyglądać poprawnie zaraz po nałożeniu, a mimo to szybko tracić swoje właściwości użytkowe. Błąd w przygotowaniu powierzchni lub niewłaściwy dobór parametrów kąpieli prowadzi do przedwczesnego matowienia, ścierania i odspajania nałożonej warstwy. W takich sytuacjach funkcja elementu ulega całkowitemu zaburzeniu, niezależnie od jego początkowego efektu wizualnego. Osiągnięcie trwałego rezultatu wymaga rygorystycznego przestrzegania reżimów fizykochemicznych na każdym etapie prac, od oczyszczenia materiału po końcową weryfikację.
Złocenie dekoracyjne a techniczne i obróbka podłoża
Różnica między nakładaniem warstw estetycznych a roboczych wynika bezpośrednio z priorytetów eksploatacyjnych. W jubilerstwie oraz przy produkcji detali ozdobnych najważniejszy pozostaje wygląd elementu i jego podstawowa odporność na zarysowania podczas codziennego użytkowania. W przypadku styków elektrycznych, obwodów drukowanych i złączy telekomunikacyjnych liczy się przede wszystkim doskonała przewodność prądu oraz minimalny opór kontaktu. Powłoka dekoracyjna koncentruje się na estetyce, natomiast warstwa techniczna zapewnia optymalne parametry elektryczne. Niezawodność układu elektronicznego zależy od utrzymania ciągłości przewodzenia przez wiele lat pracy w zmiennych warunkach środowiskowych.
Proces nakładania metalu szlachetnego zawsze rozpoczyna się od szczegółowego przygotowania materiału bazowego. Odtłuszczanie chemiczne lub elektrolityczne pozwala trwale usunąć resztki smarów, olejów maszynowych oraz wszelkich zanieczyszczeń poprodukcyjnych. Następnym krokiem jest aktywacja powierzchniowa, która polega na delikatnym trawieniu kwasowym lub neutralizacji. Zabieg ten otwiera strukturę materiału na przyjęcie nowej powłoki. Prawidłowo przeprowadzona aktywacja decyduje o sile wiązania między podłożem a osadzanym złotem. Wyrównywanie powierzchni poprzez polerowanie mechaniczne lub nanoszenie warstw pośrednich domyka etap przygotowań. W przemyśle często stosuje się wstępny podkład z niklu, który tworzy skuteczną barierę zabezpieczającą przed mieszaniem się atomów powłoki z bazą.
Parametry procesu i najczęstsze przyczyny uszkodzeń
Na spójność osadu wpływa zestaw ściśle kontrolowanych czynników, takich jak gęstość prądu, czas zanurzenia oraz temperatura kąpieli. Jak wskazują opracowania inżynieryjne udostępniane w bazie ScienceDirect, typowa grubość warstwy w zastosowaniach jubilerskich wynosi od 0,5 do 1 μm. W przypadku obciążeń technicznych wartość ta zazwyczaj rośnie do poziomu 2–3 μm, co skutecznie opóźnia degradację materiału. Temperatura roztworu utrzymywana w ścisłych granicach 60–80°C warunkuje właściwą krystalizację nowej powłoki. Zbyt niska gęstość prądu wydłuża czas trwania reakcji, a zbyt wysoka wywołuje efekt spalenia, skutkujący matową i kruchą strukturą. Odpowiednia grubość powłoki zabezpiecza detal przed ścieraniem, a precyzyjny prąd kształtuje twardość osadu. Czas przebywania w wannie galwanicznej jest ściśle skorelowany z tempem narastania warstwy i podlega ciągłej ewaluacji.
W przypadku komponentów o złożonej budowie powszechnie stosuje się nakładanie miejscowe. Techniki takie jak maskowanie specjalnymi lakierami ochronnymi lub złocenie tamponowe pozwalają pokryć metalem wyłącznie wybrane strefy przewodzące. Rozwiązanie to znacząco obniża koszty produkcji przy jednoczesnym zachowaniu pełnej funkcjonalności połączeń elektronicznych na brzegach płytki. Niewłaściwy dobór metodologii w tym obszarze prowadzi do poważnych wad strukturalnych. Przedwczesne matowienie i łuszczenie wynikają zazwyczaj z niedokładnego odtłuszczenia materiału przed rozpoczęciem elektrolizy. Z kolei nanoszenie zbyt cienkiej powłoki na styki miedziane bez warstwy barierowej błyskawicznie przyspiesza zjawisko utleniania. Niedostateczna grubość osadu prowadzi do drastycznego wzrostu oporu elektrycznego na styku. Warto odróżnić błędy materiałowe, wynikające z zastosowania złego stopu bazowego, od defektów technologicznych naruszających cykl galwaniczny. Dla lokalnego przemysłu elektronicznego zlecającego złocenie galwaniczne w Krakowie bliskość wyspecjalizowanego wykonawcy ułatwia regularne audyty tych parametrów.
Dobór metody nanoszenia kruszcu zależy wprost od docelowego przeznaczenia konkretnego detalu. Estetyka powierzchni ma kluczowe znaczenie w branży ozdobnej, ale w elektronice i motoryzacji fundamentem pozostaje niezawodność przewodzenia prądu. Sam wygląd zewnętrzny elementu nie daje gwarancji prawidłowo wykonanej usługi, ponieważ faktyczna wytrzymałość zależy od zachowania procedur fizykochemicznych na przestrzeni całego cyklu. Przedsiębiorstwo ELBIT KRAKÓW realizuje tego rodzaju precyzyjne powłoki, skupiając się na zachowaniu norm grubości oraz odpowiedniej preparacji surowca. Finalny sukces i długotrwała odporność układu elektronicznego opierają się na bezbłędnym dopasowaniu parametrów prądowych do środowiska pracy danego urządzenia.
Kategorie artykułów
Polecane artykuły

Wykorzystanie worków foliowych 300l w praktyce: różne zastosowania i korzyści
Worki foliowe 300l to wszechstronne narzędzie, które znajduje zastosowanie w wielu dziedzinach życia. Ich użycie przynosi korzyści zarówno przedsiębiorcom, jak i osobom prywatnym. W artykule poznasz produkcję worków foliowych, ich zastosowania w przemyśle, budownictwie oraz ogrodnictwie, a także moż

Dlaczego problem gryzoni wraca w nadmorskich obiektach mimo jednego zabiegu
W nadmorskich miejscowościach turystycznych problem szczurów i myszy rzadko kończy się na jednej interwencji specjalisty. Specyficzny mikroklimat pasa nadmorskiego wiąże się z podwyższoną wilgotnością, która naturalnie przyciąga szkodniki poszukujące wody i schronienia w chłodniejszych miesiącach. S